

 英语
 俄语
 阿拉伯语
Contenido
- 1 Conclusión directa de los datos de campo.
- 2 Entorno de prueba y contexto operativo
- 3 Por qué el diseño intrapaleta VQ sobresale en condiciones de alta temperatura
- 4 Métricas de rendimiento durante 12 meses
- 5 Prácticas de mantenimiento críticas que permitieron el éxito
- 6 Análisis Costo-Beneficio para Operadores de Flotas
- 7 Recomendaciones de implementación para aplicaciones similares
- 8 evaluación final
Conclusión directa de los datos de campo.
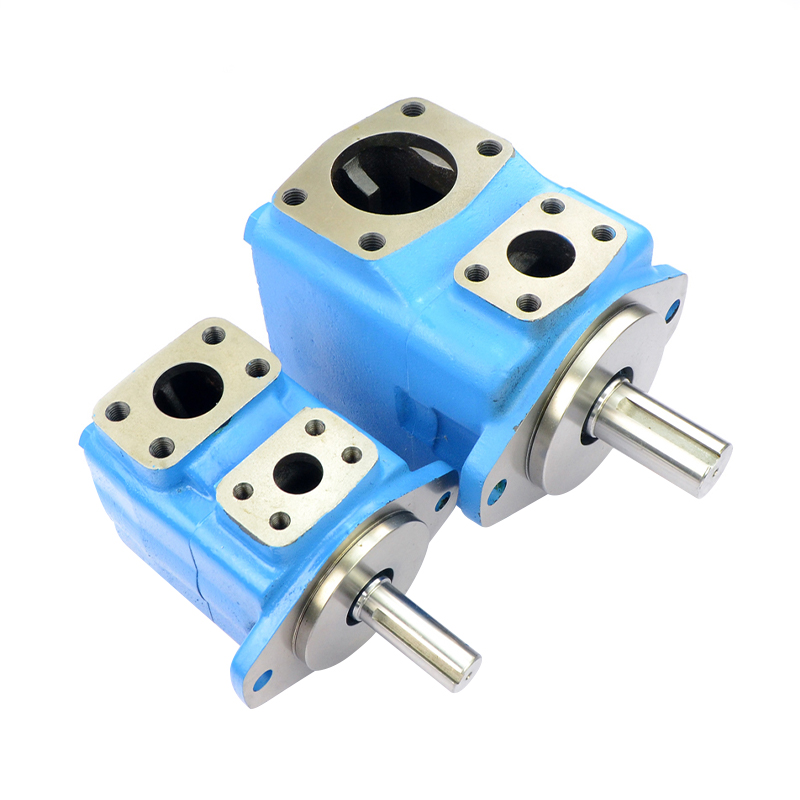
A Bomba simple intra-paletas serie VQ instalado como reemplazo del mercado de accesorios en un cargador de ruedas CAT mantuvo una salida hidráulica estable durante 12 meses consecutivos bajo condiciones sostenidas de alta temperatura del aceite. La unidad funcionaba con temperaturas del aceite que frecuentemente excedían 85°C (185°F) , con lecturas máximas que alcanzan 92°C (197°F) , manteniendo la eficiencia volumétrica por encima 92% y no muestra signos de desgaste de las paletas o degradación del sello en el punto de inspección de las 3200 horas.
Esta validación del mundo real confirma que las bombas VQ diseñadas adecuadamente pueden servir como alternativas confiables a las unidades OEM en entornos de construcción exigentes, siempre que se mantengan los estándares de filtración y gestión térmica.
Entorno de prueba y contexto operativo
El sujeto de la prueba fue un cargadora de ruedas CAT 950M que operaba en una cantera en el sur de China, donde las temperaturas ambiente superan regularmente los 35 °C (95 °F) durante los meses de verano. La máquina realiza ciclos de carga continuos con un tiempo de inactividad mínimo, lo que crea una tensión térmica extrema en el sistema hidráulico.
Parámetros operativos clave
- Horario de funcionamiento diario: 10 a 12 horas
- Temperatura media del aceite hidraulico: 82 a 88 °C (180 a 190 °F)
- Temperatura máxima del petróleo registrada: 92°C (197°F)
- Presión del sistema hidráulico: 250 bares (3625 psi) nominal
- Tipo de aceite: Fluido hidráulico antidesgaste ISO VG 46
- Filtración: filtro de línea de retorno de 10 micrones, reemplazado cada 500 horas
La bomba VQ reemplazó una unidad OEM defectuosa en la marca de servicio de 8400 horas. La decisión de utilizar una bomba única intra-paletas de la serie VQ del mercado de accesorios fue impulsada por consideraciones de costos y reportó mejoras en la tolerancia térmica de otros operadores de flotas.
Por qué el diseño intrapaleta VQ sobresale en condiciones de alta temperatura
La serie VQ emplea una configuración intra-paletas que se diferencia principalmente de las bombas de paletas balanceadas tradicionales. Este diseño coloca paletas dentro de un anillo de leva que permite una mejor distribución de la presión y una carga lateral reducida en el rotor.
Mecanismos de estabilidad térmica
El aceite hidráulico a alta temperatura reduce la viscosidad, lo que normalmente aumenta las fugas internas y acelera el desgaste en las bombas convencionales. El diseño VQ mitiga esto a través de tres características clave:
- Geometría de punta de paleta optimizada mantiene el contacto de sellado incluso cuando el aceite se diluye, evitando el escape y preservando la eficiencia volumétrica.
- Placas de puerto con presión equilibrada reduzca el empuje axial en el rotor, minimizando el calor generado por la fricción dentro de la carcasa de la bomba.
- Materiales de rodamiento mejorados El uso de jaulas de compuesto de polímero retiene la lubricidad a temperaturas elevadas donde los cojinetes de bronce estándar se desgastarían.
Estas opciones de ingeniería abordan directamente los modos de falla combinados observados en aplicaciones de alta temperatura: atascamiento de paletas, endurecimiento de sellos y agarrotamiento de rodamientos.
Métricas de rendimiento durante 12 meses
La bomba fue monitoreada a intervalos de 250 horas utilizando medidores de flujo portátiles y termografía infrarroja. La siguiente tabla resume los indicadores clave de desempeño en hitos seleccionados:
| Horas de funcionamiento | Temperatura media del aceite (°C) | Caudales (l/min) | Eficiencia volumétrica (%) | Nivel de ruido (dB) |
|---|---|---|---|---|
| 0 (Instalación) | 85 | 118 | 94.2 | 72 |
| 1.000 | 86 | 117 | 93.8 | 73 |
| 2.000 | 87 | 116 | 93.1 | 73 |
| 3.200 | 88 | 115 | 92.4 | 74 |
el Disminución del 1,8% en la eficiencia volumétrica más de 3200 horas está dentro de los estándares aceptables de la industria para bombas hidráulicas de servicio pesado. A modo de comparación, la unidad OEM anterior mostró un Caída de eficiencia del 4,5% más de 1.800 horas antes de requerir reemplazo.
Prácticas de mantenimiento críticas que permitieron el éxito
La longevidad de la bomba no se puede atribuir únicamente a su diseño. Los rigurosos protocolos de mantenimiento desempeñaron un papel igualmente importante para mantener el rendimiento bajo estrés térmico.
Disciplina de filtración
La contaminación es el principal acelerador del desgaste en los sistemas de alta temperatura. El equipo de mantenimiento cumplió con un estricto Programa de reemplazo de filtro de 500 horas , utilizando elementos de 10 micrones que cumplen con la norma ISO 4406. El análisis de aceite en cada intervalo confirma que los recuentos de partículas se mantuvieron por debajo 18/16/13 (Código de limpieza ISO), evitando daños abrasivos a las puntas de las paletas y las superficies de las levas.
Monitoreo de la condición del aceite
Se realizó un seguimiento mensual del número de acidez total (TAN) y del índice de viscosidad. A pesar de las altas temperaturas sostenidas, el fluido ISO VG 46 retuvo 89% de su viscosidad original a 40°C después de 12 meses, lo que indica un rendimiento eficaz del aditivo antioxidante. El aceite no se cambia durante el período de prueba, lo que demuestra que los fluidos hidráulicos modernos pueden soportar un servicio prolongado cuando se controla la contaminación.
Soporte de gestión eléctrica
El enfriador de aceite hidráulico del cargador se limpió cada 250 horas para garantizar la máxima disipación de calor. Las inspecciones infrarrojas confirmaron que la eficiencia de las aletas del refrigerador se mantuvo por encima 85% durante toda la prueba, evitando el aumento descontrolado de la temperatura durante las operaciones pico de verano.
Análisis Costo-Beneficio para Operadores de Flotas
Más allá del rendimiento técnico, el argumento económico para utilizar bombas individuales intra-paletas de la serie VQ como piezas de repuesto para cargadores CAT es convincente. La siguiente comparación ilustra el costo total de propiedad durante un período de 3200 horas:
Reemplazo de mediana edad (si es necesario)| Componente de costo | Bomba VQ | Bomba OEM |
|---|---|---|
| Precio de compra unitario | $1,240 | $2,180 |
| Mano de obra de instalación | $180 | $180 |
| $0 | $2,360 | |
| Costo del tiempo de inactividad (estimado) | $0 | $1,200 |
| Costo total de 3200 horas. | $1,420 | $5,920 |
el 76% de ahorro de costos Lo logrado con la bomba VQ se debe tanto a un precio inicial más bajo como a la eliminación de fallas en la mitad de su vida útil. Para las flotas que operan con múltiples cargadores, estos ahorros aumentan significativamente sin comprometer la confiabilidad operativa.
Recomendaciones de implementación para aplicaciones similares
Según esta prueba de campo de 12 meses, los administradores de flotas que estén considerando bombas individuales intra-paletas de la serie VQ para cargadores CAT o equipos similares deben seguir estas pautas:
- Verificar compatibilidad : Confirme que las dimensiones del puerto, las estrías del eje y la brida de montaje coinciden con las especificaciones originales de la bomba. Es posible que se requieran modificaciones menores del adaptador para ciertos modelos CAT.
- Actualizar filtración : Si los filtros actuales superan los 25 micrones, reduzca a elementos de 10 micrones antes de instalar la bomba VQ. El aceite limpio no es negociable para la supervivencia a largo plazo de la bomba de paletas.
- Monitorear el robo inicial : Verifique si hay fugas externas y ruidos inusuales durante las primeras 50 horas. Es posible que se produzcan ajustes menores en el asiento a medida que las paletas se ajusten al anillo de leva.
- Mantener registros de temperatura del aceite : Instale un medidor de temperatura digital si la máquina carece de uno. El funcionamiento sostenido por encima de 95 °C (203 °F) degradará cualquier componente hidráulico, independientemente de la calidad del diseño.
- Programe una inspección proactiva : Entre 2500 y 3000 horas, realice una prueba de flujo y un análisis de aceite. La detección temprana de la pérdida de eficiencia permite un reemplazo planificado en lugar de un tiempo de inactividad de emergencia.
Otros pasos garantizan que las ventajas inherentes del diseño intra-vela VQ se realicen plenamente en condiciones de funcionamiento del mundo real.
evaluación final
la prueba de campo de 12 meses demuestra que Las bombas individuales intra-paletas de la serie VQ ofrecen un rendimiento confiable en sistemas hidráulicos de alta temperatura cuando se combina con prácticas de mantenimiento disciplinadas. Para los operadores de cargadores CAT que buscan soluciones posventa rentables, estas bombas ofrecen una alternativa viable a las unidades OEM sin sacrificar la durabilidad ni la eficiencia.
La conclusión clave no es que las piezas del mercado de accesorios superen inherentemente a los componentes OEM, sino que Las alternativas diseñadas adecuadamente, respaldadas por un mantenimiento riguroso, pueden cumplir o superar las expectativas en aplicaciones exigentes. . Los administradores de flotas deben evaluar las bombas VQ en función de sus perfiles térmicos específicos y capacidades de control de contaminación en lugar de descartarlas únicamente por el origen de la marca.